UNE REPENSÉE ET DES TESTS PROUVENT QUE LE NOUVEAU REVÊTEMENT PROLONGERA LA DURÉE DE VIE DE LA POMPE POUR LE CLIENT
Étude de cas
UNE REPENSÉE ET DES TESTS PROUVENT QUE LE NOUVEAU REVÊTEMENT PROLONGERA LA DURÉE DE VIE DE LA POMPE POUR LE CLIENT
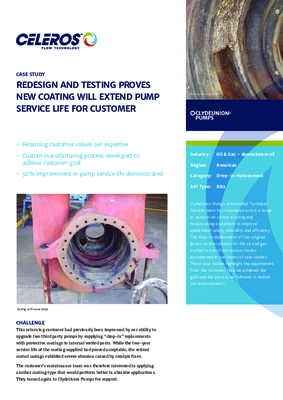
Nos clients fidèles apprécient notre expertise. Un processus de fabrication sur mesure a été mis au point pour atteindre leurs objectifs. Une amélioration de 50 % de la durée de vie des pompes a été démontrée.
UNE REPENSÉE ET DES TESTS PROUVENT QUE LE NOUVEAU REVÊTEMENT PROLONGERA LA DURÉE DE VIE DE LA POMPE POUR LE CLIENT
Étude de cas

DÉFI
Ce client, déjà client, avait été impressionné par notre capacité à moderniser deux pompes tierces en leur fournissant des pièces de rechange compatibles, dotées de revêtements protecteurs pour les pièces internes en contact avec le fluide. Si la durée de vie de deux ans du revêtement fourni s'était avérée acceptable, les carters revêtus mis hors service présentaient une abrasion importante due aux particules de catalyseur.
L'équipe de maintenance du client souhaitait donc appliquer un autre type de revêtement plus performant dans les applications abrasives. Elle s'est de nouveau tournée vers ClydeUnion Pumps pour obtenir de l'aide.
SOLUTION
L'application du revêtement choisi a posé de nombreux défis. La première exigence consistait à sélectionner des matériaux adaptés au revêtement du carter et de la roue. Le procédé de revêtement incluant un soudage, il était impératif que les matériaux puissent supporter un traitement thermique après soudage ; à défaut, le carter risquait de se fissurer.
Des modifications ont été apportées à la conception de la pompe afin de permettre des essais avant et après l'application du revêtement choisi. De plus, les plaques d'usure remplaçables ont été supprimées et les pièces d'usure traditionnelles (notamment les bagues d'usure du carter et de la roue) ont été intégrées aux couvercles et à la roue.
Un procédé de fabrication par étapes a été mis au point en raison de la nécessité de modifier les dimensions pour le revêtement après les essais initiaux. Enfin, des calculs ont été effectués pour prévoir le retrait probable du boîtier et des ajustements du couvercle après traitement/revêtement à 1 900 °F (1040 °C).
RÉSULTATS
La refonte et les essais réalisés par ClydeUnion Pumps ont démontré que le revêtement optimal pour les applications abrasives pouvait être appliqué aux pompes du client. La durée de vie globale des pompes s'en trouverait ainsi augmentée de 50 %, passant de quatre à six ans, ce qui réduirait considérablement le coût total de possession.
ILLUSTRATION FINANCIÈRE
- Durée de vie de la pompe à revêtement HVOF d'origine : 3 ans
- Durée de vie de la pompe revêtue de TMT – 4 ans
- Durée de vie prévue avec revêtement Conformaclad : 6 ans
- Coût estimé de la pompe : 250 000 $ (revêtement TMT ou Conformaclad)
- Économies estimées grâce au revêtement Conformaclad par rapport à une pompe revêtue de TMT : 125 000 $
- Les coûts d'entretien courant sont estimés à 20 000 $ par an.

Pompe terminée